- 2025-11-06
Tratamiento de aguas industriales
El tratamiento de aguas industriales utiliza un proceso en serie multietapa para lograr un control preciso del agua, con cuatro sistemas centrales que trabajan en conjunto:
Sistema de tratamiento de agua de alimentación de calderas: Mediante regulación iónica, el TDS se controla a ≤5 ppm, bloqueando eficazmente la deposición de carbonato de calcio (tasa de deposición <0,1 mm/año), garantizando así el funcionamiento seguro de las calderas de alta presión.
Sistema de circulación de agua de refrigeración: Mediante un proceso continuo de adición de inhibidores biológicos, la Legionella y otros patógenos se controlan a <100 UFC/ml, manteniendo la diferencia de calor en el intercambiador de calor a ≤2 °C.
Unidad de pretratamiento de agua cruda: El proceso combinado de filtro multimedios y membrana de ultrafiltración garantiza un valor de SDI estable <3, proporcionando agua apta para el tratamiento de precisión posterior.
Sistema de regeneración profunda de aguas residuales: Tecnología integrada de oxidación avanzada y biorreactor de membrana, que logra una tasa de eliminación de DQOcr >85 %, cumpliendo de forma estable la norma GB 8978 Nivel A.
Soluciones específicas para cada industria
Ruta de proceso personalizada según las características de la industria:
Industria de alimentos y bebidas: Separación combinada con membrana de nanofiltración. Con pasteurización a 80 °C para lograr una tasa de eliminación de patógenos de 5 logaritmos.
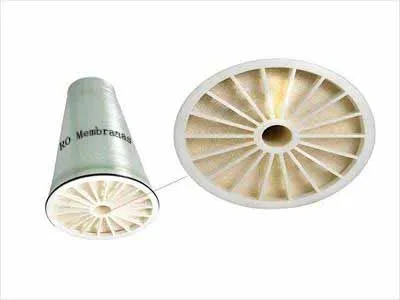
Campo de energía y potencia: Ósmosis inversa de dos etapas acoplada a un dispositivo de electrodesionización, con una producción de agua ultrapura de ≥18 MΩ·cm.
Aplicaciones químicas y farmacéuticas: El sistema de oxidación catalítica de ozono se especializa en materia orgánica difícil de degradar, con una tasa de eliminación de DQO superior al 70 %.
Módulos tecnológicos clave:
Control de dureza: La resina de intercambio iónico de grado alimenticio reduce la dureza del agua por debajo de 0,1 GPG.
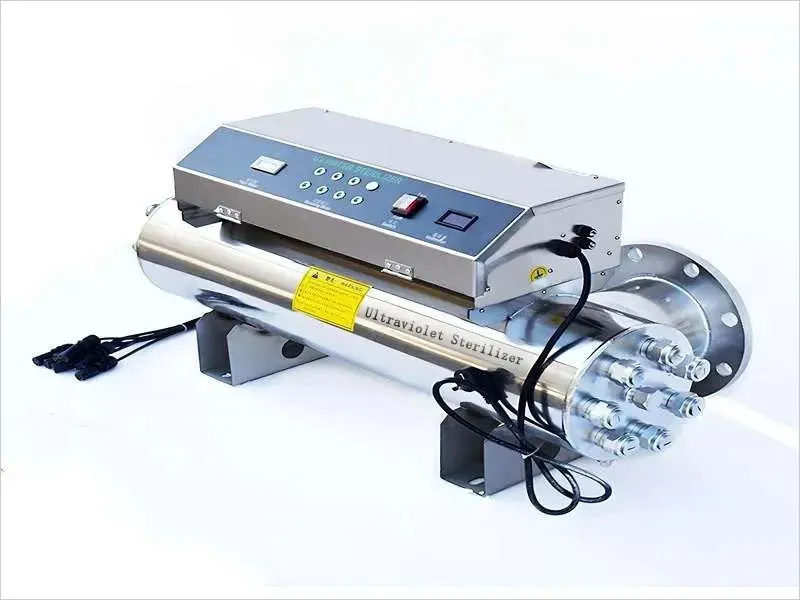
Prevención y control de microorganismos: El esterilizador UV de 254 nm proporciona una dosis de irradiación de 40 mJ/cm².
Eliminación de oxígeno disuelto: La torre de desgasificación al vacío suprime la concentración de oxígeno disuelto hasta el punto crítico de 0,02 mg/L.
Modo de implementación del proyecto:
Implementación modular: El diseño integrado en contenedores ahorra un 40 % de espacio.
Operación y mantenimiento inteligentes: El sistema de control dual PLC+DCS logra una respuesta de diagnóstico de fallos en 10 minutos. Minutos
Indicadores de beneficios integrales
Ciclo de vida del equipo: Vida útil de la caldera 2-3 veces mayor
Utilización de recursos: Aumento del 98 % en la tasa de circulación del agua de refrigeración
Garantía de cumplimiento: Cumplimiento total de los requisitos de la certificación ISO 14001
Costo de operación: Reducción del 30 % en el consumo de reactivos y del 50 % en el costo del tratamiento de lodos