- 2026-01-22
加拿大废水处理项目案例
某企业废水日排量5000吨,主要来源生产各个环节,比如原料清洗、高浓度废水、发酵废水及设备清洗等等
一.背景
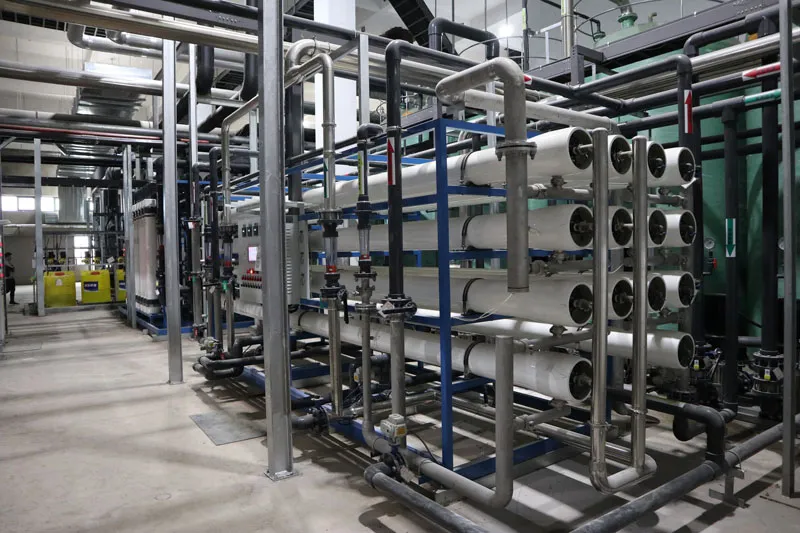
加拿大某企业废水日排量5000吨,主要来源生产各个环节,比如原料清洗、高浓度废水、发酵废水及设备清洗等等,具有高氨氮、有机物以及高硫酸盐。为响应环保要求,该企业决定制一套反渗透系统设备。
二.废水处理难点
高硫酸盐抑制微生物活性,常规生化处理降低负荷。
高氨氮需结合短程硝化或厌氧氨氧化技术脱氮。
硫恶臭物质特殊处理。
三.污水处理厂四个阶段
1.预处理
粗/细格栅、沉砂砾拦截:通过反渗透技术去除大颗粒杂质、悬浮物、有机物。
好氧处理:活性污泥法或生物膜法降解残留有机物,COD最终去除率超90% 。
2.深度处理
废水的处理方法是通过膜分离、氯化消毒以及化学除磷等去除微量污染物(如氮、重金属等)和病原体,确保出水安全 。
3.特殊处理
采用脱色剂和混凝剂除酱油废水,去除率超90%
4.废气处理
喷淋吸收塔用碱液吸收硫化氢,生物滴滤塔降解剩余VOCs。

四.污水处理流程工艺
采用“调节池+水解酸化+耐盐MBR+RO”组合工艺,同时解决高盐废水处理难题,实现环境与经济双赢。

五.处理效果
废水COD从4900mg/L降至50mg/L以下,氯离子从7800mg/L降至400mg/L。
废气中硫化氢去除率>98%,排放浓度<0.5mg/m³。
出水达到《污水综合排放标准》一级标准,厂区周边异味明显改善。
相关推荐: