- 2026-01-22
垃圾处理厂渗透液应用案例
项目背景
垃圾处理厂渗滤液处理技术是处理垃圾渗滤液的关键技术,随着垃圾处理厂的日益增多,渗滤液的有效管理和处理变得尤为重要。本案例通过对山东某垃圾处理厂的渗滤液处理应用分析,展示了该处理厂是如何通过我们先进的渗滤液收集系统和高效处理技术,提升渗滤液废水处理效率的,并达到环保排放标准。
垃圾处理厂渗滤液处理技术
垃圾处理厂的渗滤液主要来自垃圾堆积过程中渗透的水分和外界降水。渗滤液的水质复杂,含有大量悬浮物及有机、无机污染物,其典型pH值通常较低,呈酸性或中性状态。
渗滤液的特点使其具有较高的生物化学需氧量(BOD)和化学需氧量(COD),且富含氮、磷等成分,对环境造成较大污染。因此,我们对渗滤液的处理方法提出了较高要求,根据渗滤液的具体成分,选择了合适的渗滤液处理工艺。
收集和处理方法
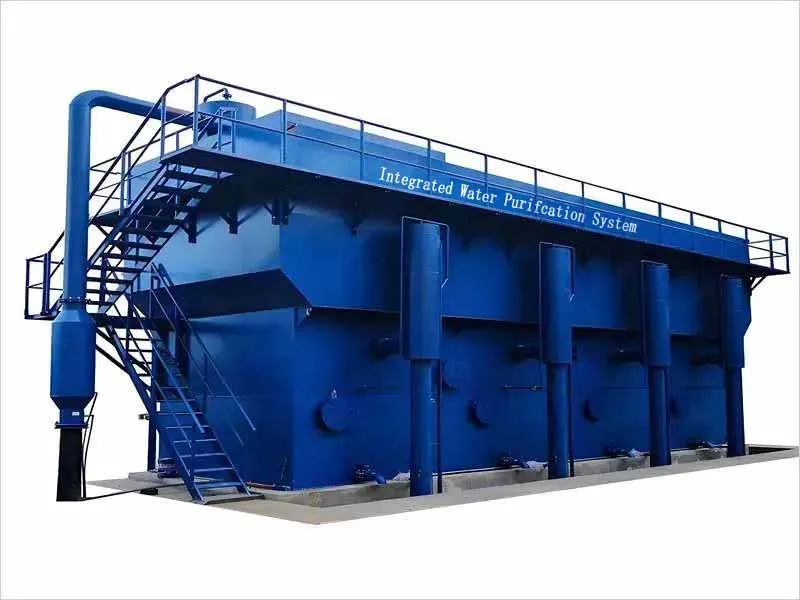
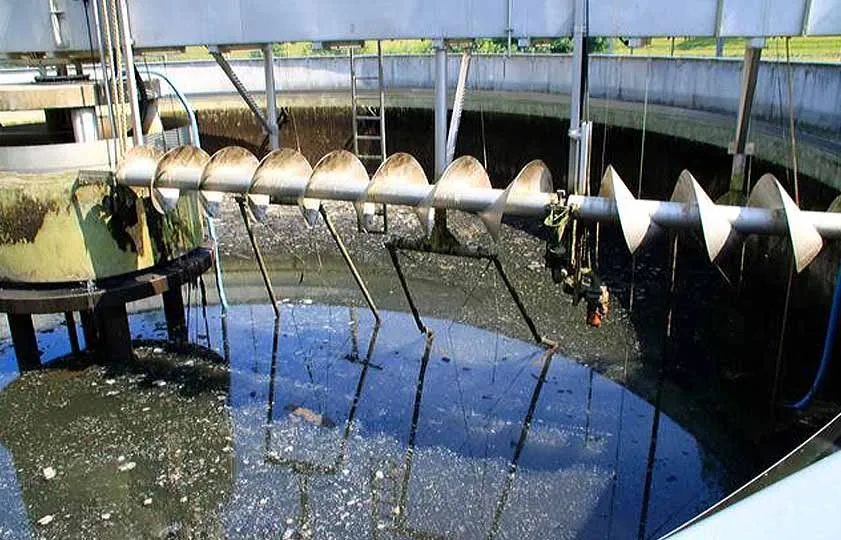
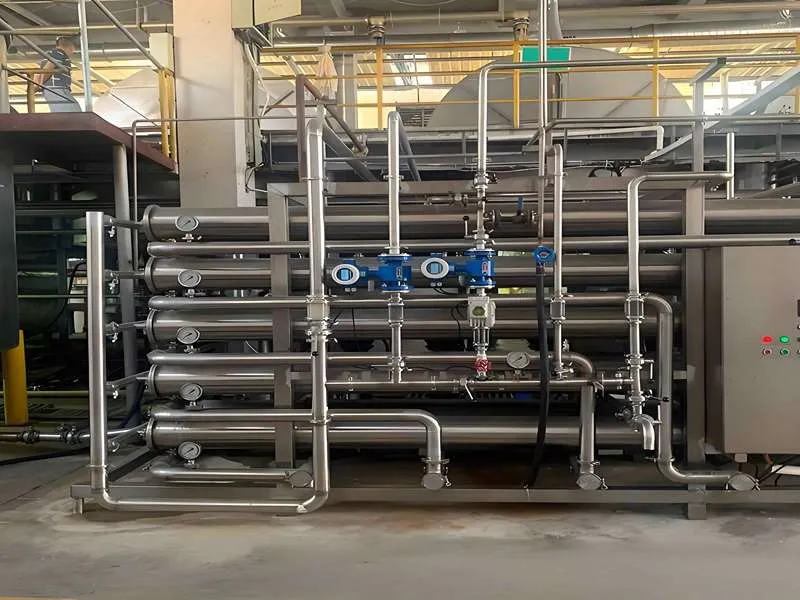
我们对该垃圾处理厂采用了先进的渗滤液收集系统,确保所有渗滤液能够及时收集并输送至处理设施。通过精确的渗滤液收集系统管理,避免了渗滤液缺陷可能引起的外溢及污染扩散。收集后的渗滤液废水处理主要采用物理-化学与生物处理相结合的方式。
第一步:通过沉淀池去除渗滤液中的大颗粒悬浮物;
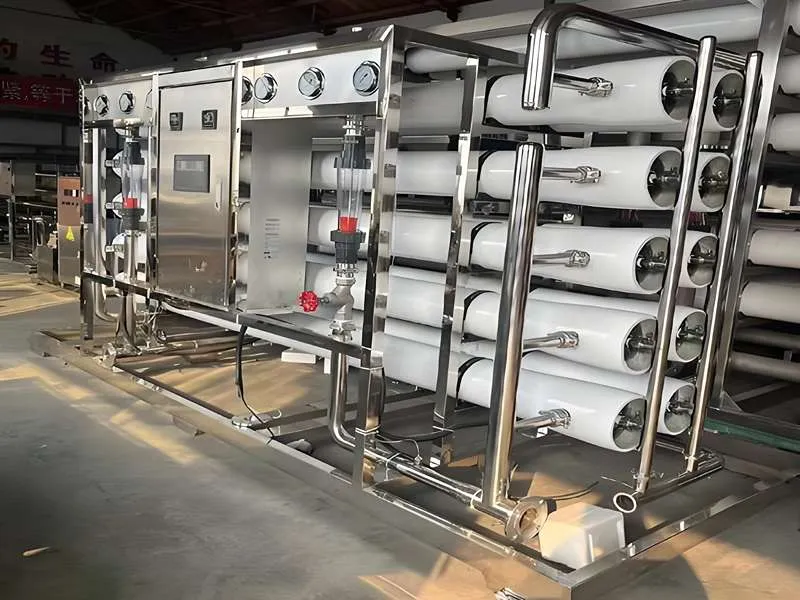
第二步:利用反渗透系统与纳滤系统进行深度处理,高效去除溶解性污染物;
第三步:结合生物处理技术进一步降低渗滤液的BOD、COD等有机污染物含量。整个渗滤液废水处理过程不仅有效去除了污染物,也显著提升了水质达标排放的可靠性。
最终效果
处理前:COD<40000,氨氮<1250,总氮<2580;
处理后:COD<350,氨氮<10,总氮<50;
经过系统化处理,该垃圾处理厂渗滤液的COD、BOD及氨氮等污染物大幅降低,处理效果达到国家环保排放标准。渗滤液的典型pH值也在处理后稳定在中性范围,减少了对周边水体的潜在影响。通过优化渗滤液收集系统并组合反渗透系统与纳滤系统,该场有效克服了常见的渗滤液缺陷,实现了渗滤液废水处理的环境与资源化目标。处理后的水质可作为循环水资源回用,进一步提高了资源利用率。